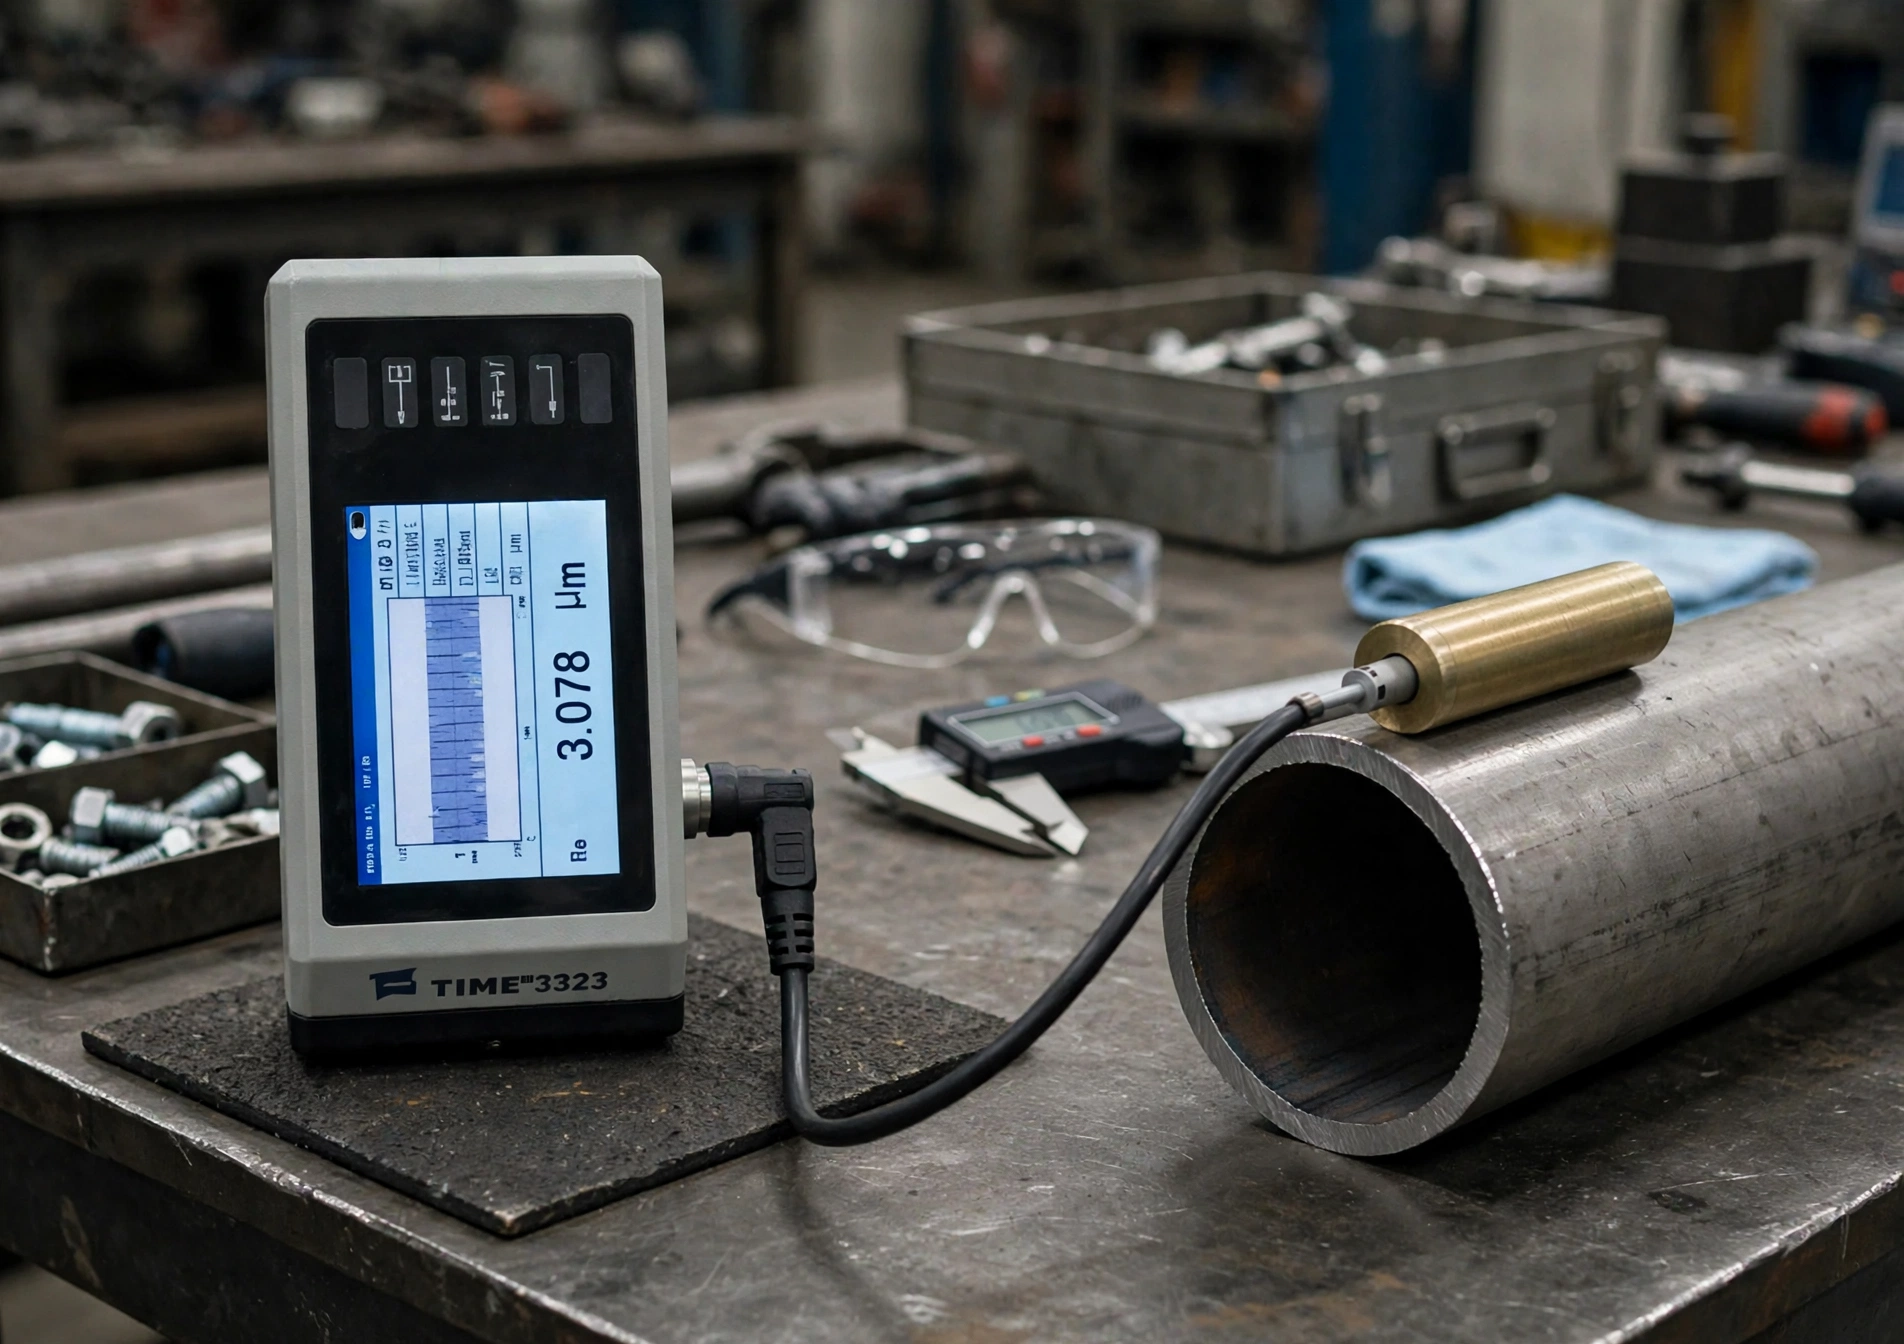
Dalam industri manufaktur dan perpipaan, kualitas permukaan bagian dalam pipa merupakan salah satu aspek yang perlu diperhatikan. Permukaan internal yang tidak sesuai spesifikasi dapat memengaruhi karakteristik aliran fluida, proses pembersihan, kontak mekanis, dan kinerja komponen pada aplikasi tertentu.
Masalahnya, pemeriksaan kekasaran pada dinding bagian dalam pipa tidak selalu mudah dilakukan. Berbeda dengan permukaan luar yang dapat dijangkau menggunakan roughness tester biasa, bagian internal memiliki ruang terbatas sehingga membutuhkan sensor dengan bentuk dan mekanisme pengukuran yang sesuai.
Untuk kebutuhan tersebut, industri dapat menggunakan alat ukur kekasaran permukaan dengan probe khusus untuk dinding dalam pipa. Salah satu instrumen yang dirancang untuk aplikasi ini adalah Surface Roughness Tester TIME 3223.
Alat ini menggunakan desain terpisah antara unit utama dan unit penggerak berbentuk bulat. Konfigurasi tersebut membantu operator melakukan pengukuran pada permukaan internal pipa yang sulit dijangkau oleh alat ukur kekasaran konvensional.
Pengukuran dilakukan menggunakan stylus berlian yang menyusuri profil permukaan. Hasilnya dapat ditampilkan melalui parameter seperti Ra, Rz, Rq, dan Rt untuk membantu proses inspeksi serta pengendalian kualitas.
Ringkasan Aplikasi
Pengukuran kekasaran dinding dalam pipa digunakan untuk mengevaluasi karakteristik permukaan internal komponen perpipaan. Pemeriksaan ini dapat diterapkan pada industri manufaktur pipa, komponen hidrolik, precision tubing, heat exchanger, dan sistem perpipaan proses.
TIME 3223 memiliki unit penggerak berbentuk bulat yang dirancang untuk membantu pengukuran permukaan internal pipa, dengan dukungan berbagai parameter kekasaran dan tampilan grafik profil.
Mengapa Kekasaran Dinding Dalam Pipa Perlu Diukur?
Permukaan bagian dalam pipa tidak selalu memiliki kondisi yang sama. Proses produksi seperti drawing, turning, honing, grinding, welding, dan finishing dapat menghasilkan karakteristik permukaan yang berbeda.
Ketika dua pipa memiliki dimensi dan material yang sama, kualitas permukaan internalnya tetap dapat berbeda akibat kondisi proses produksi tersebut.
Pengukuran kekasaran membantu perusahaan mengetahui karakteristik permukaan secara kuantitatif dan membandingkannya dengan spesifikasi teknis yang telah ditentukan.
1. Mengevaluasi Karakteristik Aliran Fluida
Kekasaran permukaan internal merupakan salah satu faktor yang memengaruhi gesekan antara fluida dan dinding pipa. Pada kondisi aliran tertentu, permukaan yang lebih kasar dapat meningkatkan hambatan aliran dan memengaruhi pressure drop.
Informasi kekasaran dapat digunakan sebagai data pendukung dalam evaluasi performa pipa, khususnya pada sistem perpipaan yang memiliki persyaratan hidraulik tertentu.
Namun, kekasaran bukan satu-satunya faktor penentu. Diameter pipa, kecepatan aliran, sifat fluida, panjang saluran, dan karakteristik aliran juga memengaruhi kehilangan tekanan.
2. Mendukung Proses Quality Control Pipa
Pada industri manufaktur pipa, pengukuran kekasaran permukaan dapat menjadi bagian dari inspeksi hasil produksi. Data Ra dan Rz membantu tim QC mengetahui apakah proses finishing menghasilkan karakteristik permukaan yang sesuai dengan gambar teknik atau persyaratan pelanggan.
Pemeriksaan secara berkala juga membantu mengidentifikasi perubahan kualitas akibat kondisi tooling, parameter machining, atau keausan peralatan produksi.
3. Mengontrol Kualitas Permukaan untuk Aplikasi Sealing
Beberapa komponen perpipaan menggunakan seal atau elemen penyekat yang berinteraksi dengan permukaan internal maupun komponen di dalam pipa.
Karakteristik permukaan pada area kontak dapat memengaruhi kemampuan sealing, gesekan, dan keausan. Karena itu, pengukuran kekasaran dapat membantu memastikan permukaan memenuhi persyaratan desain.
Nilai penerimaan tetap harus mengikuti spesifikasi seal dan desain sambungan yang digunakan, bukan berdasarkan satu angka kekasaran yang berlaku untuk seluruh aplikasi.
4. Mendukung Kebersihan dan Pemeliharaan Perpipaan
Pada pipa yang digunakan untuk mengalirkan air, bahan kimia, produk makanan, atau fluida proses lainnya, karakteristik permukaan internal dapat berhubungan dengan kemudahan pembersihan dan kecenderungan material menempel pada dinding pipa.
Permukaan yang tidak sesuai persyaratan aplikasi dapat menjadi salah satu faktor yang perlu diperhatikan ketika mengevaluasi kebersihan sistem perpipaan.
Walaupun demikian, surface roughness tester bukan alat untuk memastikan kebersihan mikrobiologis, mendeteksi kontaminasi, atau membuktikan kelayakan sanitasi secara menyeluruh.
5. Mengevaluasi Hasil Proses Finishing Internal
Proses honing, grinding, polishing, dan finishing lainnya dilakukan untuk memperoleh karakteristik permukaan tertentu pada bagian dalam pipa atau tabung.
Pengukuran kekasaran membantu membandingkan hasil sebelum dan sesudah proses finishing. Dengan demikian, perusahaan dapat mengevaluasi konsistensi proses dan melakukan penyesuaian apabila hasilnya belum sesuai dengan spesifikasi.
Aplikasi Pengukuran Kekasaran Dinding Dalam Pipa di Berbagai Industri
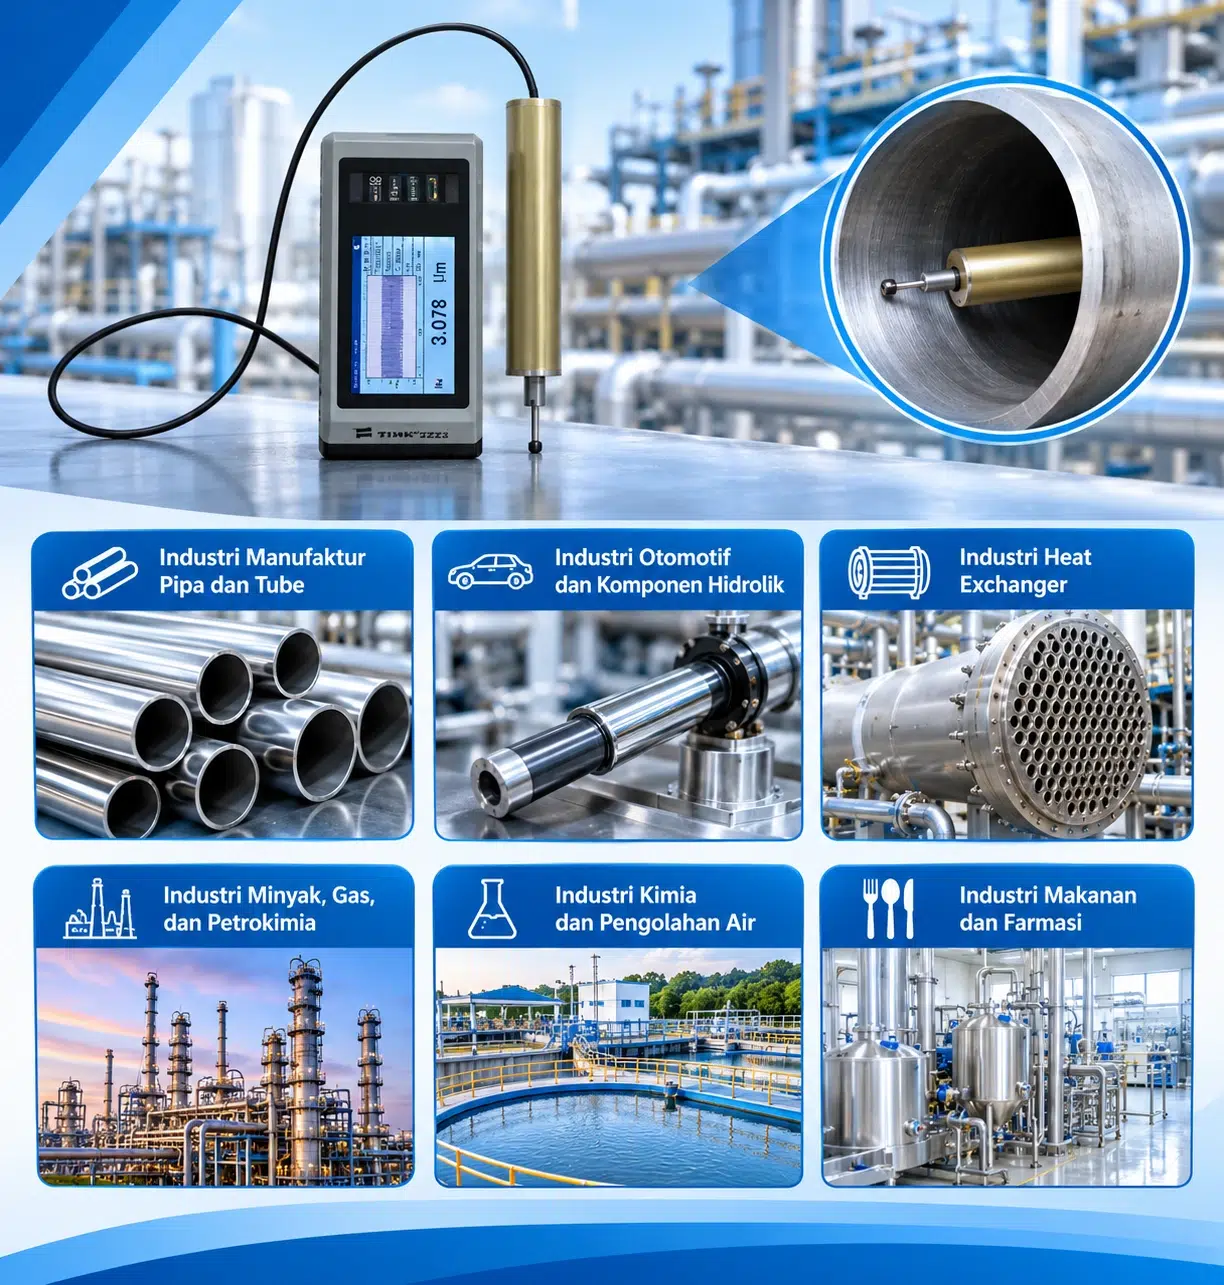
Pengukuran kekasaran internal pipa dapat diterapkan pada berbagai sektor manufaktur dan industri proses. Kebutuhan pengujiannya berbeda sesuai fungsi komponen dan karakteristik fluida yang dialirkan.
1. Industri Manufaktur Pipa dan Tube
Produsen pipa dan tube perlu memastikan bahwa hasil proses produksi menghasilkan permukaan internal yang konsisten. Pengujian dapat diterapkan pada pipa seamless, welded tube, precision tube, maupun komponen berbentuk tubular lainnya yang memiliki akses pengukuran memadai.
Beberapa kegiatan pemeriksaan yang dapat dilakukan meliputi:
- Mengevaluasi permukaan internal setelah proses drawing.
- Memeriksa hasil machining dan finishing bagian dalam pipa.
- Membandingkan kekasaran antar batch produksi.
- Memverifikasi hasil polishing atau honing.
- Mendukung pemeriksaan kesesuaian permukaan dengan gambar teknik.
2. Industri Otomotif dan Komponen Hidrolik
Komponen seperti hydraulic cylinder barrel, precision tube, dan silinder pneumatik membutuhkan karakteristik permukaan internal yang sesuai dengan desain mekanisnya.
Pada aplikasi tertentu, kondisi permukaan bagian dalam berhubungan dengan gesekan antara dinding silinder dan komponen yang bergerak, kemampuan mempertahankan pelumasan, serta performa seal.
Pengukuran kekasaran dapat digunakan untuk mengevaluasi hasil proses honing atau finishing internal sebelum komponen dirakit.
3. Industri Heat Exchanger
Heat exchanger menggunakan susunan tube untuk memindahkan energi panas antara dua fluida. Kondisi permukaan bagian dalam tube dapat memengaruhi karakteristik aliran dan perpindahan panas.
Pemeriksaan kekasaran dapat digunakan sebagai bagian dari evaluasi kualitas manufaktur atau finishing tube. Data tersebut menjadi informasi tambahan ketika menganalisis kondisi permukaan dan spesifikasi komponen.
Pengukuran kekasaran tidak menggantikan pemeriksaan kebocoran, ketebalan dinding, atau deteksi cacat material pada tube heat exchanger.
4. Industri Minyak, Gas, dan Petrokimia
Sistem perpipaan pada fasilitas minyak, gas, dan petrokimia memiliki beragam karakteristik fluida serta kondisi operasional.
Pada tahap manufaktur atau pemeriksaan komponen, kekasaran permukaan internal dapat dievaluasi untuk memastikan hasil pemesinan, finishing, atau lapisan internal memenuhi persyaratan yang ditentukan.
Untuk pemeriksaan lapisan coating atau lining, kesesuaian metode kontak dan kondisi permukaannya harus dipastikan terlebih dahulu agar stylus tidak merusak lapisan.
5. Industri Kimia dan Pengolahan Air
Pipa yang digunakan dalam proses kimia maupun distribusi air dapat memiliki persyaratan permukaan internal yang berbeda, tergantung jenis fluida dan desain sistem.
Pengukuran kekasaran dapat mendukung pemeriksaan kualitas hasil manufaktur serta membantu membandingkan permukaan komponen terhadap persyaratan yang telah ditetapkan.
6. Industri Makanan dan Farmasi
Perpipaan dalam industri makanan dan farmasi umumnya membutuhkan karakteristik permukaan yang mendukung proses pembersihan dan pengendalian kontaminasi.
Pada aplikasi hygienic piping, nilai kekasaran seperti Ra dapat menjadi salah satu parameter dalam spesifikasi permukaan internal.
Namun, persyaratan harus mengikuti standar sanitasi, desain perpipaan, material, dan prosedur validasi yang digunakan oleh fasilitas terkait.
Contoh Penerapan di Area Quality Control
Produsen precision tube dapat menetapkan batas kekasaran internal berdasarkan gambar teknik. Setelah proses finishing, tim QC melakukan pengukuran pada beberapa posisi sampel menggunakan probe yang sesuai dengan geometri bagian dalam pipa.
Hasil Ra dan Rz kemudian dibandingkan dengan spesifikasi. Jika ditemukan penyimpangan, tim produksi dapat mengevaluasi kondisi tooling, parameter finishing, dan konsistensi proses sebelum batch berikutnya diproduksi.
Tantangan Mengukur Kekasaran Permukaan Bagian Dalam Pipa
Mengukur permukaan luar benda kerja relatif mudah karena operator dapat menempatkan probe pada area yang terbuka. Sebaliknya, permukaan dalam pipa membutuhkan akses dan posisi pengukuran yang lebih terbatas.
Beberapa tantangan yang sering ditemukan antara lain:
1. Ruang Pengukuran yang Terbatas
Diameter bagian dalam pipa yang kecil membuat probe konvensional sulit ditempatkan dengan stabil. Selain itu, bentuk permukaan melengkung membutuhkan desain unit penggerak yang sesuai.
2. Sulit Mempertahankan Posisi Sensor
Ketika pengukuran dilakukan di dalam pipa, posisi sensor harus tetap stabil agar stylus dapat bergerak mengikuti permukaan secara konsisten.
Posisi yang tidak tepat dapat menyebabkan kontak sensor terganggu dan hasil pengukuran menjadi tidak representatif.
3. Keterbatasan Jangkauan Pengukuran
Semakin panjang pipa, semakin sulit menjangkau area internal yang jauh dari ujung pipa. Kemampuan pengukuran bergantung pada panjang driver, konstruksi probe, bentuk pipa, dan akses yang tersedia.
4. Pengaruh Kontaminasi Permukaan
Serpihan logam, minyak, debu, dan residu proses dapat mengganggu kontak antara stylus dan permukaan benda uji.
Karena itu, permukaan harus dipersiapkan sesuai prosedur pemeriksaan sebelum pengukuran dimulai.
Bagaimana Cara Mengukur Kekasaran Dinding Dalam Pipa?
Pengukuran kekasaran internal menggunakan contact surface roughness tester memerlukan persiapan yang baik agar hasilnya dapat digunakan untuk evaluasi quality control.
Berikut tahapan umum pengukuran pada pipa dengan menggunakan alat yang memiliki probe khusus untuk permukaan internal.
1. Persiapkan Pipa dan Area Pengukuran
Pastikan pipa berada pada kondisi aman dan stabil. Permukaan internal yang akan diukur perlu dibersihkan dari minyak, serpihan, debu, atau residu yang dapat mengganggu kontak stylus.
Jika pipa sebelumnya telah menjalani proses coating atau treatment tertentu, pastikan metode kontak tidak akan merusak lapisan permukaan.
2. Tentukan Titik dan Posisi Pengukuran
Tentukan lokasi pemeriksaan berdasarkan rencana sampling dan persyaratan kualitas. Untuk inspeksi yang lebih representatif, pengukuran dapat dilakukan pada beberapa posisi sepanjang pipa dan pada posisi keliling yang berbeda.
Contohnya, titik pemeriksaan dapat ditentukan pada bagian awal, tengah, dan akhir sampel pipa, dengan posisi pengukuran di beberapa arah keliling sesuai akses serta metode yang telah disepakati.
3. Periksa Kondisi Stylus dan Probe
Pastikan ujung stylus tidak mengalami kerusakan dan pickup terpasang dengan baik. Pada metode kontak, kondisi ujung sensor sangat penting karena stylus bersentuhan langsung dengan permukaan yang diukur.
4. Atur Parameter Pengukuran
Pilih parameter yang diperlukan, misalnya Ra, Rz, Rq, atau Rt. Atur pula cut-off length, evaluation length, dan filter berdasarkan spesifikasi gambar teknik atau standar pengujian.
Jangan menggunakan pengaturan yang berbeda ketika membandingkan dua sampel jika tujuan pengujian adalah mengevaluasi konsistensi antar batch.
5. Posisikan Probe pada Dinding Dalam Pipa
Masukkan unit penggerak ke dalam pipa sesuai jangkauan dan geometri yang diizinkan oleh instrumen. Pastikan posisi probe stabil dan stylus dapat bersentuhan dengan area pengukuran secara benar.
Untuk TIME 3223, unit penggerak berbentuk bulat dirancang untuk memudahkan pengukuran permukaan bagian dalam pipa.
6. Jalankan Pengukuran
Aktifkan pengukuran sesuai petunjuk operasional. Stylus akan bergerak menyusuri lintasan permukaan, sedangkan sensor induktif merekam perubahan profil.
Hindari mengubah posisi alat atau memberikan tekanan tambahan yang tidak sesuai selama proses berlangsung.
7. Baca dan Dokumentasikan Hasil
Setelah pengukuran selesai, periksa parameter yang muncul pada display. Catat informasi pendukung seperti identitas pipa, posisi titik, arah lintasan, konfigurasi pengukuran, serta nilai yang diperoleh.
Data kemudian dibandingkan dengan persyaratan pada gambar teknik atau prosedur inspeksi perusahaan.
Memahami Parameter Ra, Rz, Rq, dan Rt pada Permukaan Pipa
Surface roughness tester dapat menghasilkan beberapa parameter untuk menggambarkan kondisi profil permukaan. Parameter tersebut memiliki fungsi yang berbeda sehingga tidak dapat digunakan secara bergantian tanpa mempertimbangkan metode perhitungannya.
Ra – Arithmetic Mean Roughness
Ra merupakan rata-rata nilai absolut penyimpangan profil kekasaran terhadap garis rata-rata pada panjang evaluasi tertentu.
Parameter ini umum digunakan dalam pengendalian kualitas permukaan internal pipa karena memberikan gambaran umum mengenai tingkat kekasaran permukaan.
Rz – Maximum Height of Profile
Rz merupakan parameter tinggi profil yang ditentukan berdasarkan karakteristik puncak dan lembah sesuai definisi standar pengukuran yang digunakan.
Parameter ini memberikan informasi tambahan ketika perusahaan ingin mengevaluasi ketidakteraturan permukaan yang lebih ekstrem dibandingkan gambaran rata-rata Ra.
Rq – Root Mean Square Roughness
Rq merupakan akar rata-rata kuadrat penyimpangan profil kekasaran dari garis rata-rata. Parameter ini memiliki sensitivitas lebih besar terhadap penyimpangan yang ekstrem dibandingkan Ra.
Rt – Total Height of Profile
Rt menunjukkan jarak vertikal antara puncak tertinggi dan lembah terdalam dalam panjang evaluasi yang ditentukan.
| Parameter | Informasi | Kegunaan dalam Inspeksi Pipa |
|---|---|---|
| Ra | Rata-rata absolut penyimpangan profil. | Menilai tingkat kekasaran permukaan secara umum. |
| Rz | Tinggi profil berdasarkan puncak dan lembah sesuai standar. | Mengevaluasi ketidakteraturan profil yang lebih besar. |
| Rq | Akar rata-rata kuadrat penyimpangan profil. | Analisis tambahan terhadap variasi kekasaran. |
| Rt | Tinggi total profil pada panjang evaluasi. | Menilai jarak vertikal puncak tertinggi dan lembah terdalam. |
| Rp | Tinggi puncak profil maksimum. | Mengevaluasi karakteristik puncak permukaan. |
| Rv | Kedalaman lembah profil maksimum. | Mengevaluasi karakteristik lembah permukaan. |
Nilai kekasaran biasanya dinyatakan dalam mikrometer (µm). Parameter yang harus digunakan mengikuti spesifikasi komponen dan standar yang ditentukan dalam dokumen teknis.
Catatan Interpretasi Hasil
Jangan menetapkan bahwa seluruh pipa harus memiliki nilai Ra yang sama. Persyaratan kekasaran bergantung pada fungsi pipa, jenis fluida, material, desain sambungan, dan spesifikasi pelanggan.
Definisi Rz serta parameter lainnya juga dapat berbeda antara standar lama dan standar yang lebih baru. Pastikan hasil dibandingkan menggunakan standar dan pengaturan pengukuran yang sama.
TIME 3223 untuk Pengukuran Kekasaran Dinding Dalam Pipa
Untuk kebutuhan pengukuran pada area internal yang sulit dijangkau, salah satu instrumen yang dapat dipertimbangkan adalah Surface Roughness Tester TIME 3223.
Berbeda dengan roughness tester portabel yang umumnya mengandalkan unit penggerak untuk permukaan terbuka, TIME 3223 menggunakan desain terpisah dengan unit penggerak berbentuk bulat. Desain tersebut ditujukan untuk mempermudah pemeriksaan permukaan bagian dalam pipa.
Perangkat menggunakan stylus berlian dengan radius ujung 5 µm dan sensor induktif untuk membaca profil permukaan. Hasil pengukuran dapat ditampilkan dalam bentuk angka maupun grafik melalui layar sentuh TFT LCD.

Ilustrasi komponen pickup keluarga TIME 322X. Untuk aplikasi pipa, gunakan konfigurasi unit penggerak bulat yang sesuai dengan TIME 3223.
Beberapa kemampuan pengukuran yang mendukung kegiatan inspeksi meliputi:
- Pengukuran parameter Ra, Rz, Rq, Rp, Rt, Rsk, dan parameter profil lainnya.
- Penggunaan metode penyaringan 2RC dan GAUSS.
- Tampilan parameter dan grafik profil pada layar TFT LCD.
- Transfer data melalui antarmuka RS232 dan USB.
- Dukungan koneksi printer TIME TA230 untuk dokumentasi hasil.
- Desain unit utama dan unit penggerak yang terpisah.
Spesifikasi Utama TIME 3223
| Parameter | Spesifikasi |
|---|---|
| Model | TIME 3223 |
| Prinsip pengukuran | Inductance Type |
| Rentang pengukuran | 400 µm |
| Resolusi pada ±25 µm | 0,001 µm |
| Resolusi pada ±200 µm | 0,008 µm |
| Material stylus | Diamond |
| Radius ujung stylus | 5 µm |
| Sudut stylus | 90° |
| Gaya pengukuran | 4 mN |
| Maximum drive range | 19 mm |
| Cut-off length | 0,08 / 0,25 / 0,8 / 2,5 mm |
| Evaluation length | 1L–5L, dapat dipilih |
| Akurasi | ≤ ±10% |
| Metode filter | 2RC dan GAUSS |
| Display | TFT LCD Touch Screen |
| Interface | RS232 dan USB |
| Dukungan printer | TIME TA230 |
| Standar yang tercantum | ISO 1997, ANSI, JIS 2001 |
| Desain | Separated Drive Unit |
Catatan penting: spesifikasi maximum drive range sebesar 19 mm merupakan jangkauan gerak penggerak pengukuran, bukan diameter minimum pipa, diameter maksimum pipa, atau panjang pipa yang dapat dimasuki alat.
Ukuran internal pipa yang dapat diuji, panjang jangkauan probe, dan kompatibilitas geometri harus dikonfirmasi berdasarkan aksesori serta konfigurasi aktual sebelum pengadaan.
TIME 3223 dapat menjadi pilihan untuk inspeksi internal pipa yang sesuai dengan kemampuan unit penggeraknya. Namun, kebutuhan pengukuran yang lebih khusus tetap perlu dikonsultasikan berdasarkan dimensi benda kerja dan persyaratan inspeksi.
PRODUK Pelajari Surface Roughness Tester TIME 3223 untuk pengukuran kekasaran dinding dalam pipaHal yang Perlu Diperhatikan Sebelum Mengukur Dinding Dalam Pipa
Penggunaan surface roughness tester pada bagian internal memerlukan perhatian khusus karena keterbatasan akses dan bentuk permukaan yang melengkung.
1. Pastikan Diameter Internal Sesuai dengan Probe
Sebelum melakukan pengukuran, pastikan bagian penggerak dan pickup dapat masuk ke dalam pipa serta memiliki ruang gerak yang cukup.
Jangan hanya menggunakan diameter nominal pipa sebagai dasar pemilihan. Perhatikan diameter internal aktual, toleransi, perubahan penampang, dan bentuk sambungan.
2. Perhatikan Panjang dan Bentuk Pipa
Pipa lurus dengan akses dari kedua ujung memiliki tantangan yang berbeda dibandingkan pipa panjang, melengkung, atau memiliki sambungan di bagian dalam.
Pastikan posisi pengukuran dapat dijangkau oleh driver dan stylus tanpa terhalang komponen lain.
3. Sesuaikan Cut-off dan Evaluation Length
Pengaturan cut-off length dan evaluation length harus sesuai dengan karakteristik permukaan serta persyaratan pengukuran.
Pengaturan yang berbeda dapat menghasilkan nilai parameter yang berbeda pula. Karena itu, gunakan pengaturan yang konsisten ketika membandingkan beberapa sampel.
4. Tentukan Arah Pengukuran
Arah lintasan stylus perlu mempertimbangkan orientasi bekas proses machining atau finishing. Jika memungkinkan, lintasan pengukuran dilakukan melintasi arah tekstur dominan permukaan sesuai prosedur pengujian yang digunakan.
5. Gunakan Beberapa Titik Pengukuran
Satu pembacaan belum tentu mewakili seluruh bagian dalam pipa. Pengambilan data pada beberapa lokasi dapat membantu mengidentifikasi variasi kekasaran sepanjang dan di sekeliling permukaan internal.
6. Hindari Benturan pada Stylus
Stylus berlian merupakan komponen presisi yang perlu dilindungi dari benturan dan tekanan berlebihan. Ketika memasukkan atau mengeluarkan probe dari pipa, ikuti petunjuk manual agar ujung stylus tidak rusak.
Batasan Penggunaan Surface Roughness Tester
Walaupun TIME 3223 dirancang untuk pengukuran dinding dalam pipa, ada beberapa hal yang perlu dipahami agar alat digunakan sesuai fungsinya.
- Bukan alat ukur ketebalan dinding: pengukuran ketebalan pipa membutuhkan ultrasonic thickness gauge atau metode yang sesuai.
- Bukan alat deteksi retak internal: retak, porositas, dan cacat material membutuhkan metode inspeksi seperti borescope atau NDT yang sesuai.
- Bukan alat pemetaan seluruh panjang pipa: alat mengukur profil pada lintasan tertentu, bukan melakukan scanning seluruh permukaan secara otomatis.
- Bukan pengukur diameter internal: geometri dan dimensi bagian dalam harus diperiksa dengan instrumen dimensi yang sesuai.
- Metode kontak memiliki batasan: stylus dapat memengaruhi permukaan yang sangat lunak, rapuh, atau memiliki lapisan tertentu. Kesesuaian metode harus diperiksa sebelum pengujian.
Dengan memahami batasan tersebut, perusahaan dapat menggunakan hasil pengukuran kekasaran sebagai data pendukung quality control tanpa menganggapnya sebagai pengganti seluruh metode inspeksi pipa.
Rekomendasi Surface Roughness Tester untuk Kebutuhan Inspeksi
Selain TIME 3223 untuk pengukuran dinding bagian dalam pipa, tersedia beberapa instrumen TIME lainnya yang dapat digunakan untuk pemeriksaan kekasaran pada permukaan benda kerja yang lebih terbuka.

Surface Roughness Tester TIME 3223
Menggunakan desain separated drive unit dengan unit penggerak berbentuk bulat untuk pengukuran kekasaran dinding bagian dalam pipa dan area yang sulit dijangkau.
Lihat Detail Produk
Surface Roughness Tester TIME 3226
Untuk pengukuran kekasaran pada permukaan yang dapat dijangkau, dengan dukungan berbagai parameter dan koneksi Bluetooth ke aplikasi smartphone untuk dokumentasi hasil.
Lihat Detail Produk
Surface Roughness Tester Profilometer TIME 3231
Mendukung analisis roughness, waviness, dan primary profile dengan berbagai parameter pengukuran untuk kebutuhan evaluasi permukaan yang lebih lengkap pada area yang sesuai.
Lihat Detail ProdukKetiga model tersebut memiliki fokus penggunaan berbeda. TIME 3223 lebih relevan untuk kebutuhan akses dinding internal pipa, sedangkan TIME 3226 dan TIME 3231 dapat dipertimbangkan untuk pemeriksaan permukaan lain yang memiliki akses pengukuran sesuai dengan tipe pickup masing-masing.
Pertanyaan Umum tentang Pengukuran Kekasaran Dinding Dalam Pipa
1. Apa itu alat ukur kekasaran dinding dalam pipa?
Alat ukur kekasaran dinding dalam pipa adalah instrumen yang digunakan untuk mengukur ketidakteraturan mikroskopis pada permukaan internal pipa. Hasilnya dinyatakan dalam parameter seperti Ra, Rz, Rq, dan Rt sesuai metode pengukuran yang digunakan.
2. Mengapa kekasaran bagian dalam pipa perlu diperiksa?
Pengukuran dilakukan untuk memastikan karakteristik permukaan memenuhi spesifikasi komponen. Kekasaran internal dapat memengaruhi gesekan aliran, proses pembersihan, kontak mekanis, dan kualitas hasil finishing sesuai aplikasi pipa.
3. Apakah TIME 3223 dapat mengukur dinding bagian dalam pipa?
Ya. TIME 3223 menggunakan unit penggerak berbentuk bulat dan desain terpisah yang dirancang untuk membantu pengukuran kekasaran pada dinding bagian dalam pipa. Kesesuaian diameter dan jangkauan probe tetap perlu diperiksa sebelum digunakan.
4. Parameter apa saja yang dapat diukur TIME 3223?
TIME 3223 mendukung berbagai parameter, termasuk Ra, Rz, Rq, Rp, Rt, Rsk, serta parameter profil lainnya. Pemilihan parameter bergantung pada kebutuhan inspeksi dan spesifikasi teknis benda kerja.
5. Apa perbedaan Ra dan Rz pada pengukuran permukaan pipa?
Ra menunjukkan rata-rata absolut penyimpangan profil kekasaran terhadap garis rata-rata, sedangkan Rz merupakan parameter tinggi profil berdasarkan karakteristik puncak dan lembah sesuai standar pengukuran. Keduanya memberikan informasi yang berbeda mengenai kondisi permukaan.
6. Apakah satu pengukuran cukup untuk mewakili seluruh permukaan dalam pipa?
Tidak selalu. Jumlah titik pemeriksaan bergantung pada panjang pipa, variasi proses produksi, dan persyaratan sampling. Pengukuran pada beberapa posisi dapat memberikan gambaran yang lebih representatif mengenai kondisi permukaan internal.
7. Apakah TIME 3223 dapat mendeteksi korosi atau retak di dalam pipa?
Tidak. TIME 3223 digunakan untuk mengukur profil kekasaran permukaan. Deteksi korosi, retak, dan ketebalan dinding pipa membutuhkan instrumen serta metode inspeksi lain seperti ultrasonic thickness gauge, ultrasonic flaw detector, atau borescope sesuai jenis pemeriksaan.
8. Apakah TIME 3223 dapat digunakan untuk semua diameter pipa?
Tidak dapat diasumsikan demikian. Kesesuaian alat bergantung pada dimensi internal pipa, geometri, akses masuk probe, dan konfigurasi unit penggerak. Diameter minimum yang dapat diukur perlu dikonfirmasi berdasarkan spesifikasi aksesori serta kondisi benda kerja.
9. Apakah permukaan pipa harus dibersihkan sebelum pengujian?
Ya. Permukaan perlu dipersiapkan agar bebas dari serpihan, debu, minyak, dan residu yang dapat mengganggu kontak stylus. Prosedur pembersihan harus disesuaikan dengan jenis material dan lapisan permukaan.
10. Apa standar yang digunakan untuk pengukuran kekasaran permukaan pipa?
Standar bergantung pada spesifikasi produk dan metode pengujian. TIME 3223 mencantumkan kompatibilitas ISO 1997, ANSI, dan JIS 2001 pada data produk. Apabila gambar teknik mensyaratkan ISO 21920, kompatibilitas standar tersebut perlu dikonfirmasi terlebih dahulu.
11. Apa yang perlu disiapkan sebelum menggunakan TIME 3223?
Siapkan informasi diameter internal pipa, panjang area pengukuran, jenis material, kondisi permukaan, parameter yang dibutuhkan, serta spesifikasi atau standar inspeksi yang digunakan. Informasi tersebut membantu menentukan kesesuaian konfigurasi probe.
Kesimpulan
Pengukuran kekasaran dinding dalam pipa merupakan bagian penting dari pengendalian kualitas pada berbagai industri manufaktur dan perpipaan. Pemeriksaan ini membantu memastikan karakteristik permukaan internal sesuai dengan persyaratan teknis serta kebutuhan aplikasi komponen.
Berbeda dengan permukaan luar, pengukuran bagian dalam pipa membutuhkan instrumen yang mampu menjangkau ruang terbatas dan mempertahankan kontak stylus secara stabil.
Surface Roughness Tester TIME 3223 dirancang untuk kebutuhan tersebut melalui desain terpisah dan unit penggerak berbentuk bulat. Dengan dukungan parameter seperti Ra, Rz, Rq, dan Rt, alat ini dapat digunakan untuk mengevaluasi kualitas profil permukaan internal pipa pada aplikasi yang sesuai.
Penggunaan instrumen yang tepat, persiapan sampel yang baik, serta prosedur pengukuran yang konsisten membantu perusahaan memperoleh data inspeksi yang lebih terukur dan dapat digunakan dalam proses quality control.
PT Global Intan Teknindo menyediakan TIME 3223 dan berbagai pilihan alat ukur kekasaran permukaan untuk mendukung kebutuhan inspeksi industri dan pengendalian kualitas manufaktur.
Konsultasi Pengukuran Kekasaran Permukaan Pipa
Pemilihan surface roughness tester untuk pengukuran internal pipa tidak hanya bergantung pada nilai kekasaran yang ingin diperoleh. Dimensi pipa, bentuk probe, panjang jangkauan pengukuran, karakteristik material, serta standar inspeksi juga perlu diperhatikan.
PT Global Intan Teknindo menyediakan Surface Roughness Tester TIME 3223 untuk mendukung kebutuhan pengukuran kekasaran permukaan pada area internal pipa dan benda kerja dengan akses terbatas.
Tim kami dapat membantu memberikan informasi awal mengenai spesifikasi instrumen, konfigurasi pengukuran, serta kesesuaian alat berdasarkan kebutuhan aplikasi industri.
Untuk konsultasi, anda dapat menyiapkan informasi diameter internal pipa, panjang area yang akan diperiksa, jenis material, serta parameter kekasaran yang ditentukan dalam gambar teknik.
Butuh Produk & Alat-Alat Industri Terpercaya?
PT. Global Intan Teknindo
Telp Kantor: 021–2284–3662