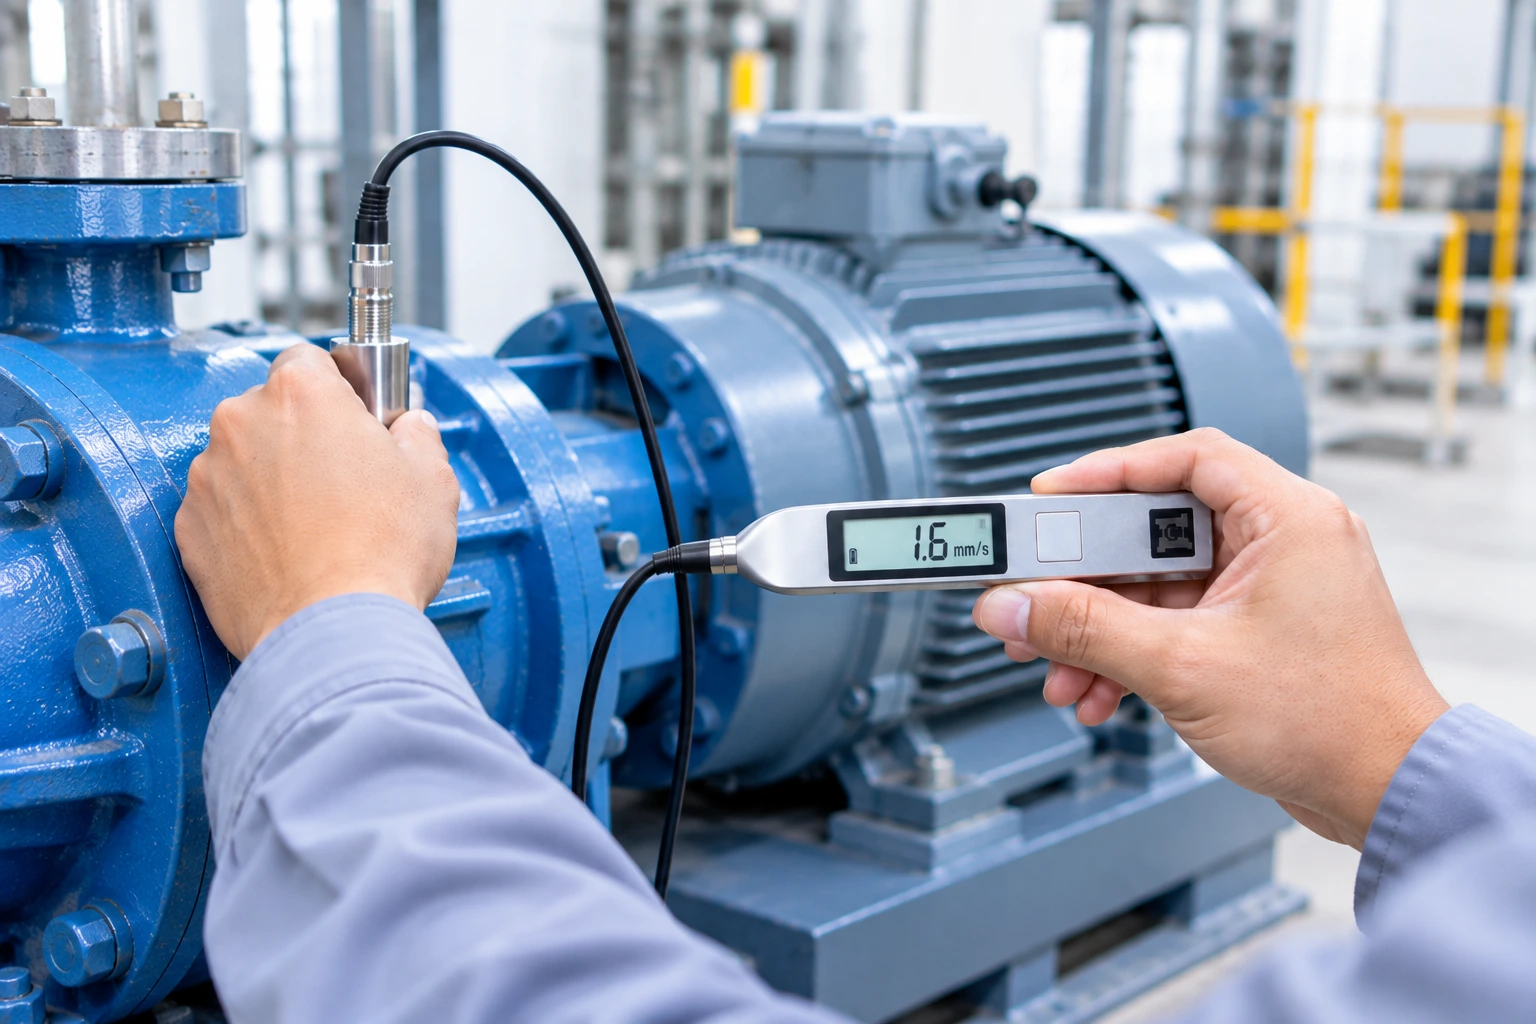
Anda sedang melakukan inspeksi motor listrik menggunakan vibration tester. Setelah sensor ditempelkan pada rumah bantalan, layar menampilkan angka 3,9 mm/s. Apakah angka tersebut masih normal atau justru menunjukkan adanya masalah pada mesin?
Pertanyaan seperti ini sering muncul dalam kegiatan pemeliharaan mesin industri. Teknisi sudah memiliki alat ukur dan mendapatkan hasil pengukuran, tetapi belum tentu mengetahui bagaimana menafsirkan angka tersebut atau tindakan apa yang perlu dilakukan selanjutnya.
Padahal, membaca hasil pengukuran getaran tidak cukup hanya dengan melihat besar kecilnya angka pada layar. Pengguna perlu memahami parameter yang diukur, satuan RMS, kondisi operasi mesin, lokasi pengukuran, serta kriteria evaluasi yang sesuai dengan karakteristik mesin.
Salah satu acuan yang digunakan untuk mengevaluasi getaran mesin industri adalah seri standar ISO 20816. Standar ini menyediakan pedoman untuk menilai tingkat getaran berdasarkan jenis mesin, ukuran mesin, dan karakteristik struktur penopangnya.
Artikel ini membahas cara membaca hasil pengukuran getaran mesin menggunakan vibration tester, mulai dari memahami nilai mm/s RMS, mengenali zona A sampai D, membaca perubahan tren, hingga menentukan kapan diperlukan pemeriksaan lebih lanjut.
Apabila Anda belum memahami pengertian dan prinsip kerja instrumennya, silakan baca juga artikel fungsi dan cara kerja vibration meter.
Apa Arti Angka pada Layar Vibration Tester?
Vibration tester merupakan alat yang digunakan untuk mengukur getaran pada mesin dan komponen mekanis. Hasil pengukuran biasanya ditampilkan dalam bentuk nilai numerik sesuai parameter yang dipilih oleh pengguna.
Tiga parameter yang umum ditemukan pada alat ukur getaran adalah:
1. Velocity (Kecepatan Getaran)
Velocity menunjukkan kecepatan gerakan osilasi atau getaran suatu objek. Satuan yang umum digunakan adalah milimeter per detik (mm/s).
Parameter ini sering digunakan untuk mengevaluasi tingkat getaran keseluruhan pada mesin berputar, terutama ketika pengukuran dilakukan pada bagian yang tidak berputar seperti rumah bantalan atau bearing housing.
Dalam evaluasi mesin berdasarkan ISO 20816, nilai kecepatan getaran yang digunakan untuk bagian tidak berputar adalah nilai broadband RMS.
2. Acceleration (Percepatan Getaran)
Acceleration menunjukkan perubahan kecepatan getaran terhadap waktu. Parameter ini biasanya dinyatakan dalam m/s² atau g.
Pengukuran percepatan dapat membantu pemeriksaan gejala getaran pada frekuensi yang lebih tinggi. Oleh sebab itu, parameter ini sering digunakan sebagai informasi tambahan dalam analisis kondisi bantalan dan komponen mekanis lainnya.
3. Displacement (Perpindahan Getaran)
Displacement menggambarkan besarnya perpindahan posisi suatu objek ketika bergetar dari titik keseimbangannya. Satuan yang umum digunakan adalah mikrometer (µm) atau milimeter (mm).
Parameter ini berguna untuk mengevaluasi amplitudo perpindahan, terutama pada aplikasi mesin tertentu yang membutuhkan pemeriksaan gerakan poros atau komponen berputar.
| Parameter | Satuan Umum | Kegunaan |
|---|---|---|
| Acceleration | m/s² atau g | Mengevaluasi percepatan dan gejala getaran pada frekuensi tinggi. |
| Velocity | mm/s | Mengevaluasi tingkat getaran keseluruhan pada mesin. |
| Displacement | µm atau mm | Mengukur amplitudo perpindahan atau gerakan komponen. |
Ketiga parameter tersebut memiliki kegunaan masing-masing. Jadi, tidak semua alat ukur getaran harus memiliki ketiganya. Pemilihan parameter perlu disesuaikan dengan jenis mesin dan tujuan pemeriksaan.
Apa Itu Velocity RMS dan Mengapa Penting?
Ketika menggunakan vibration tester, pengguna sering menemukan istilah RMS pada hasil pengukuran. RMS merupakan singkatan dari Root Mean Square, yaitu metode perhitungan nilai efektif suatu sinyal getaran.
Berbeda dari nilai puncak, RMS memberikan gambaran nilai efektif getaran selama periode pengukuran. Karena itu, nilai ini banyak digunakan untuk mengevaluasi tingkat getaran mesin secara keseluruhan.
Contohnya, ketika layar vibration tester menunjukkan angka 3,9 mm/s RMS, artinya alat sedang menampilkan nilai efektif kecepatan getaran sebesar 3,9 milimeter per detik.
Perbedaan RMS dan Peak
RMS dan Peak merupakan dua cara berbeda dalam menyatakan amplitudo sinyal getaran.
- RMS: menunjukkan nilai efektif sinyal getaran selama periode pengukuran.
- Peak: menunjukkan nilai amplitudo maksimum dari titik referensi selama periode pengukuran.
Pada sinyal sinusoidal murni, nilai Peak sekitar 1,414 kali RMS. Namun, hubungan tersebut tidak dapat diterapkan begitu saja pada semua bentuk sinyal getaran karena bentuk gelombang mesin industri umumnya lebih kompleks.
Oleh karena itu, jangan mencampur nilai RMS dan Peak ketika membandingkan hasil pengukuran dengan tabel standar. Pastikan jenis nilai yang ditampilkan alat sesuai dengan jenis nilai yang dipersyaratkan oleh kriteria evaluasi.
Perhatikan Satuan Pengukuran
Jika alat menunjukkan 4,5 mm/s RMS, bandingkan dengan batas evaluasi yang juga menggunakan velocity RMS. Jangan langsung membandingkannya dengan nilai acceleration, displacement, atau velocity peak.
Memahami Standar ISO 20816 untuk Pengukuran Getaran Mesin
Salah satu referensi internasional untuk mengevaluasi tingkat getaran mesin industri adalah ISO 20816. Standar ini merupakan pengembangan dari seri ISO 10816 yang sebelumnya banyak digunakan dalam pemantauan kondisi mesin.
Untuk mesin industri yang termasuk dalam ruang lingkupnya, ISO 20816-3 memberikan pedoman evaluasi getaran pada bagian poros maupun komponen tidak berputar, seperti bearing housing, pedestal, dan area di sekitar bantalan.
Pembaruan penting: ISO 20816-3:2026 diterbitkan pada 28 Oktober 2026 sebagai edisi kedua dan menggantikan ISO 20816-3:2022. Salah satu perubahan utamanya adalah penambahan cakupan mesin Group 3 dengan daya nominal sampai dengan 15 kW.
Pengelompokan Mesin Menurut ISO 20816-3:2026
Sebelum menentukan zona getaran, pengguna perlu memahami kelompok mesin yang sedang diperiksa. Pengelompokan memperhatikan jenis mesin, daya nominal atau tinggi poros motor listrik, serta karakteristik struktur penopangnya.
| Kelompok | Klasifikasi Berdasarkan Daya | Tinggi Poros Motor Listrik |
|---|---|---|
| Group 1 | Mesin besar dengan daya lebih dari 300 kW. | H ≥ 315 mm. |
| Group 2 | Mesin menengah dengan daya lebih dari 15 kW sampai 300 kW. | 160 mm ≤ H < 315 mm. |
| Group 3 | Mesin kecil dengan daya sampai 15 kW. | 56 mm ≤ H < 160 mm. |
Klasifikasi tersebut tidak boleh digunakan tanpa melihat ruang lingkup jenis mesin yang dimaksud dalam standar. Sebagai contoh, ISO 20816-3:2026 mencakup mesin tertentu dengan kecepatan operasi 120–30.000 rpm, seperti sejumlah turbin, kompresor rotari, motor listrik dengan sambungan fleksibel, conveyor, serta jenis mesin lainnya yang ditentukan dalam standar.
Artinya, tidak semua mesin industri otomatis dapat dinilai menggunakan ISO 20816-3. Untuk jenis mesin yang tidak tercakup, pengguna perlu memeriksa bagian ISO 20816 lainnya, standar khusus, atau batas yang diberikan oleh produsen mesin.
Pengaruh Struktur Penopang Mesin
Selain kelompok mesin, karakteristik penopang juga berpengaruh terhadap evaluasi getaran. Secara umum, struktur penopang dibedakan menjadi dua jenis:
- Rigid Support (Penopang Kaku): struktur penopang memiliki kekakuan dinamis yang relatif tinggi dibandingkan sistem eksitasi mesin.
- Flexible Support (Penopang Fleksibel): struktur penopang memiliki respons dinamis yang lebih fleksibel sehingga dapat menghasilkan respons getaran berbeda.
Mesin yang dipasang menggunakan anti-vibration mounts umumnya diklasifikasikan sebagai mesin dengan penopang fleksibel. Dalam beberapa kondisi, satu mesin dapat memiliki karakteristik penopang kaku pada satu arah dan fleksibel pada arah lainnya.
Karena itu, klasifikasi penopang sebaiknya ditentukan berdasarkan karakteristik dinamis sistem mesin dan fondasinya, bukan hanya berdasarkan pengamatan visual bahwa fondasi terlihat kokoh.
Mengenal Zona A, B, C, dan D pada Standar ISO
Dalam evaluasi tingkat keparahan getaran, ISO 20816 menggunakan empat zona kondisi, yaitu A, B, C, dan D. Masing-masing zona memberikan gambaran mengenai tingkat getaran mesin serta tindakan yang mungkin diperlukan.
| Zona | Kondisi Getaran | Interpretasi dan Tindakan |
|---|---|---|
| Zona A | Sangat baik. | Getaran mesin yang baru dioperasikan atau setelah commissioning umumnya berada pada zona ini. |
| Zona B | Dapat diterima. | Mesin umumnya dapat dioperasikan dalam jangka panjang tanpa pembatasan berdasarkan kriteria zona tersebut. |
| Zona C | Kurang memuaskan. | Tidak ideal untuk operasi kontinu jangka panjang. Perbaikan atau tindakan korektif perlu direncanakan. |
| Zona D | Getaran sangat tinggi. | Tingkat getaran berpotensi menyebabkan kerusakan mesin. Diperlukan evaluasi dan tindakan segera sesuai prosedur keselamatan serta batas proteksi mesin. |
Perlu diperhatikan bahwa zona tersebut merupakan pedoman penilaian kualitatif. Nilai batas antarzona tidak bisa disamaratakan untuk seluruh mesin.
Dalam ISO 20816-3:2026, batas evaluasi pada bagian tidak berputar ditentukan melalui tabel yang mempertimbangkan kelompok mesin dan karakteristik penopang. Untuk memperoleh nilai batas numerik yang tepat, pengguna perlu merujuk Annex A pada edisi standar yang berlaku.
Nilai batas zona juga bukan otomatis menjadi kriteria penerimaan kontrak atau batas trip mesin. Kriteria penerimaan harus disepakati berdasarkan kondisi mesin, persyaratan produsen, dan kebutuhan operasional.
Jangan Langsung Menentukan Zona dari Satu Angka
Hasil pengukuran 3,9 mm/s belum cukup untuk menyimpulkan bahwa mesin berada di zona B, C, atau D. Pastikan terlebih dahulu kelompok mesin, karakteristik penopang, lokasi pengukuran, serta tabel evaluasi yang benar-benar sesuai.
Contoh Cara Membaca Hasil Pengukuran Getaran Mesin
Untuk memahami cara membaca hasil vibration tester, perhatikan contoh berikut.
Sebuah motor listrik dengan daya 45 kW digunakan untuk menggerakkan peralatan industri. Pengukuran dilakukan pada rumah bantalan ketika motor berada dalam kondisi operasi normal.
Hasil pengukuran sebelumnya menunjukkan nilai velocity sebesar 2,1 mm/s RMS. Pada pemeriksaan berikutnya, nilai meningkat menjadi 3,9 mm/s RMS.
Perubahan tersebut dapat dihitung sebagai berikut:
Persentase kenaikan getaran:
Kenaikan = (3,9 − 2,1) / 2,1 × 100%
Kenaikan sekitar 85,7% dari nilai sebelumnya.
Apakah artinya mesin langsung berada di zona C atau D? Belum tentu. Penentuan zona masih harus mempertimbangkan klasifikasi mesin dan struktur penopangnya berdasarkan standar yang sesuai.
Namun, kenaikan hampir 86% dalam kondisi pengukuran yang sebanding merupakan perubahan yang patut diperiksa. Teknisi sebaiknya melakukan pengukuran ulang untuk memastikan hasilnya, kemudian mengevaluasi kemungkinan penyebab perubahan tersebut.
Beberapa aspek yang dapat diperiksa antara lain:
- Keseimbangan rotor atau komponen yang berputar.
- Keselarasan poros dan coupling.
- Kondisi bearing atau bantalan.
- Kekencangan baut dan sambungan mekanis.
- Kondisi fondasi serta struktur penopang.
- Perubahan beban dan kecepatan operasi mesin.
Contoh tersebut menunjukkan bahwa perubahan nilai getaran juga perlu diperhatikan, bahkan ketika angka terbaru belum melewati batas zona tertentu.
Mengapa Tren Pengukuran Getaran Lebih Penting daripada Satu Angka?
Dalam program condition monitoring, hasil pengukuran sebaiknya tidak hanya dicatat sebagai angka yang berdiri sendiri. Data perlu dikumpulkan secara berkala untuk mengetahui perubahan kondisi mesin.
Tren pengukuran membantu tim maintenance melihat apakah tingkat getaran relatif stabil, meningkat perlahan, atau mengalami kenaikan secara tiba-tiba.
ISO 20816 menggunakan dua pendekatan evaluasi utama:
1. Evaluasi Berdasarkan Besarnya Getaran
Pendekatan pertama mengevaluasi tingkat getaran berdasarkan nilai absolut yang diukur. Hasilnya dibandingkan dengan batas evaluasi yang sesuai dengan kelompok dan penopang mesin.
Pendekatan ini membantu mengetahui tingkat keparahan getaran pada saat pemeriksaan dilakukan.
2. Evaluasi Berdasarkan Perubahan Getaran
Pendekatan kedua melihat perubahan nilai getaran dari kondisi referensi atau baseline sebelumnya.
ISO 20816-3 memberikan pedoman bahwa perubahan besaran getaran yang melebihi 25% dari batas zona B/C dapat dianggap signifikan dan perlu diinvestigasi, terutama apabila perubahan terjadi secara tiba-tiba.
Angka 25% tersebut bukan berarti setiap kenaikan 25% dari pembacaan terakhir otomatis menunjukkan kerusakan. Perhitungannya berkaitan dengan batas zona B/C yang berlaku untuk kelompok mesin terkait.
Contoh Pencatatan Tren Pengukuran
| Periode | Velocity RMS | Catatan |
|---|---|---|
| Januari | 1,8 mm/s | Pengukuran awal. |
| Februari | 2,0 mm/s | Relatif stabil. |
| Maret | 2,1 mm/s | Perubahan kecil. |
| April | 2,9 mm/s | Terjadi peningkatan, perlu verifikasi. |
| Mei | 3,9 mm/s | Peningkatan berlanjut, perlu pemeriksaan lanjutan. |
Data di atas merupakan contoh ilustratif, bukan batas penerimaan atau klasifikasi zona ISO.
Dengan pencatatan seperti ini, teknisi dapat mengetahui bahwa getaran mesin mengalami peningkatan secara bertahap dan tidak hanya bergantung pada hasil inspeksi terakhir.
Cara Mengukur Getaran Mesin agar Hasilnya Akurat
Interpretasi yang benar membutuhkan pengukuran yang dilakukan dengan prosedur konsisten. Kesalahan penempatan sensor atau perbedaan kondisi operasi dapat membuat hasil pengukuran sulit dibandingkan.
1. Tentukan Titik Pengukuran
Pilih lokasi pengukuran yang dapat mewakili respons getaran mesin. Untuk pemeriksaan pada bagian tidak berputar, pengukuran umumnya dilakukan pada rumah bantalan atau struktur di sekitar lokasi bantalan.
Hindari melakukan pengukuran pada cover tipis, pelindung kipas, atau permukaan yang mudah bergetar secara lokal karena hasilnya dapat tidak mewakili kondisi mesin secara keseluruhan.
2. Gunakan Arah Pengukuran yang Konsisten
Untuk mesin horizontal, pengukuran umumnya dilakukan dalam dua arah radial yang saling tegak lurus, yaitu vertikal dan horizontal.
Pengukuran aksial dapat ditambahkan sesuai karakteristik mesin dan kebutuhan diagnosis. Lokasi serta arah pengukuran harus dicatat agar hasilnya dapat dibandingkan pada pemeriksaan berikutnya.
3. Pastikan Mesin Berada dalam Kondisi Operasi Stabil
Lakukan pengukuran ketika mesin sudah mencapai kondisi operasi yang stabil. Perhatikan kecepatan putaran, temperatur, beban, tekanan, aliran, dan parameter operasional lainnya.
Jangan membandingkan hasil pengukuran mesin tanpa beban dengan hasil pengukuran saat mesin beroperasi pada beban produksi penuh tanpa mempertimbangkan perbedaan kondisinya.
4. Pastikan Kontak Sensor Baik
Untuk vibration meter tipe kontak, sensor harus menempel dengan baik pada permukaan pengukuran. Posisi dan tekanan kontak yang tidak konsisten dapat menghasilkan variasi pembacaan.
Pastikan permukaan pengukuran bersih, cukup kaku, dan tidak terdapat lapisan atau penghalang yang mengganggu kontak sensor.
5. Catat Setiap Hasil Pengukuran
Setiap pembacaan sebaiknya dilengkapi dengan informasi berikut:
- Nama dan identitas mesin.
- Lokasi titik pengukuran.
- Arah pengukuran.
- Nilai velocity RMS atau parameter lainnya.
- Kecepatan putaran dan kondisi beban.
- Tanggal dan waktu pemeriksaan.
- Model alat ukur yang digunakan.
Data tersebut akan menjadi dasar evaluasi kondisi mesin pada periode selanjutnya.
Catatan Teknis Pengukuran
ISO 20816-3:2026 mensyaratkan sistem pengukuran yang sesuai untuk evaluasi getaran broadband RMS. Untuk pengukuran pada bagian tidak berputar, respons frekuensi datar sekurang-kurangnya mencakup 10 Hz–1.000 Hz. Untuk mesin dengan kecepatan sampai 600 rpm, batas frekuensi bawahnya tidak boleh lebih tinggi dari 2 Hz.
Pastikan spesifikasi frekuensi alat ukur sesuai dengan kebutuhan aplikasi, terutama ketika mengukur mesin berputaran rendah.
Kesalahan yang Sering Terjadi Saat Membaca Hasil Vibration Tester
Walaupun penggunaan vibration tester relatif sederhana, beberapa kesalahan berikut dapat menyebabkan hasil pengukuran disalahartikan.
1. Menganggap Semua Mesin Memiliki Batas Getaran yang Sama
Setiap mesin memiliki karakteristik dinamis yang berbeda. Ukuran, daya, kecepatan putaran, jenis bantalan, dan struktur penopang memengaruhi respons getaran.
Karena itu, gunakan standar atau batas pabrikan yang sesuai dengan jenis mesin yang sedang diperiksa.
2. Tidak Memperhatikan Satuan RMS dan Peak
Pengguna sering membandingkan nilai Peak dengan tabel evaluasi RMS. Padahal, keduanya menggunakan metode perhitungan berbeda.
Kesalahan tersebut dapat menyebabkan hasil penilaian tidak akurat.
3. Mengukur pada Lokasi yang Berbeda
Perpindahan posisi pengukuran dapat menghasilkan angka berbeda meskipun kondisi mesin tidak mengalami perubahan signifikan. Usahakan titik serta arah pengukuran tetap sama.
4. Mengukur Ketika Kondisi Mesin Belum Stabil
Getaran pada saat mesin mulai beroperasi atau melewati kondisi transien bisa lebih tinggi daripada ketika mesin sudah stabil. Evaluasi zona kondisi operasi normal harus dilakukan pada keadaan steady-state yang sesuai.
5. Menganggap Angka Getaran Bisa Menentukan Jenis Kerusakan
Nilai velocity RMS menunjukkan tingkat getaran keseluruhan, tetapi tidak secara langsung menentukan apakah penyebabnya adalah unbalance, misalignment, looseness, atau kerusakan bantalan.
Untuk mengetahui sumber gangguan, dibutuhkan pemeriksaan lanjutan seperti analisis spektrum frekuensi (FFT), pengukuran acceleration frekuensi tinggi, phase analysis, atau pemeriksaan mekanis.
Kapan Hasil Pengukuran Getaran Perlu Ditindaklanjuti?
Hasil pengukuran yang menunjukkan kenaikan atau penyimpangan dari kondisi normal perlu diperiksa lebih lanjut. Namun, tingkat urgensinya ditentukan berdasarkan nilai pengukuran, tren, karakteristik mesin, dan sistem proteksi yang diterapkan.
| Kondisi Hasil Pengukuran | Tindakan yang Disarankan |
|---|---|
| Nilai stabil dan masih dalam batas yang ditentukan. | Lanjutkan monitoring berkala dan dokumentasikan hasilnya. |
| Nilai mulai meningkat dibandingkan baseline. | Verifikasi pembacaan, periksa kondisi operasi, dan tingkatkan frekuensi monitoring jika diperlukan. |
| Nilai masuk zona C. | Evaluasi penyebab dan rencanakan tindakan korektif pada kesempatan yang sesuai dengan penilaian risiko. |
| Nilai masuk zona D atau melewati batas proteksi mesin. | Lakukan evaluasi segera dan ikuti prosedur keselamatan serta instruksi penghentian mesin apabila batas trip atau kondisi bahaya telah tercapai. |
Jangan menunggu hingga getaran menjadi sangat tinggi untuk melakukan pemeriksaan. Kenaikan yang konsisten, suara tidak normal, temperatur bantalan yang meningkat, atau gejala mekanis lainnya juga perlu diperhatikan.
Rekomendasi Vibration Meter dan Vibration Tester untuk Inspeksi Mesin
Selain vibration meter untuk pengukuran kecepatan getaran, tersedia beberapa pilihan vibration tester dengan kemampuan pengukuran dan fitur yang lebih lengkap. Berikut beberapa instrumen dari TIME yang dapat dipertimbangkan sesuai kebutuhan inspeksi dan pemantauan kondisi mesin industri.

Pen Type Vibration Meter TIME 7120 (TV200)
Vibration meter berbentuk pena untuk mengukur velocity RMS dengan rentang 0,1–199,9 mm/s. Cocok untuk inspeksi rutin dan pemeriksaan awal getaran motor, pompa, kompresor, serta mesin berputar lainnya.
Lihat Detail Produk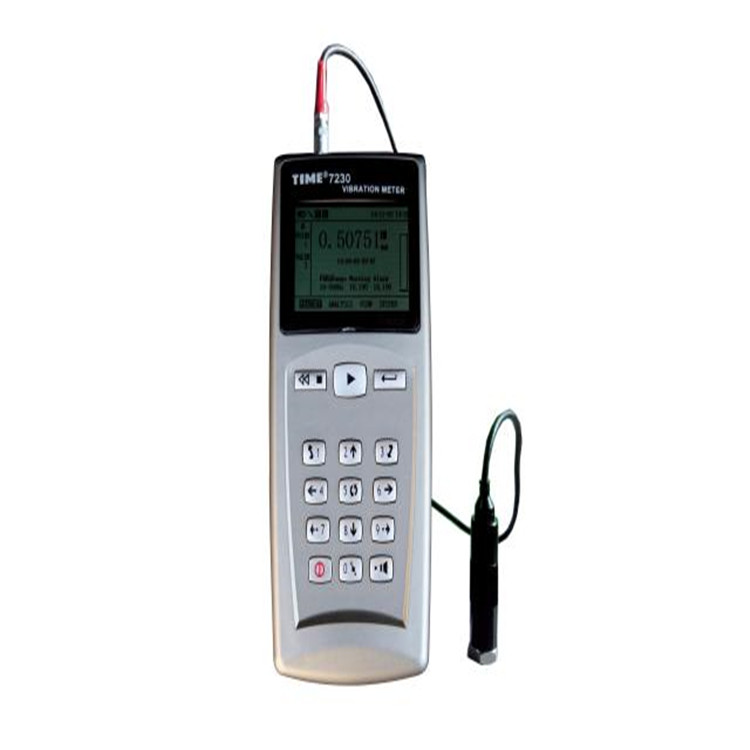
Portable Vibration Meter TIME 7230
Mengukur acceleration, velocity, dan displacement. Dilengkapi memori internal hingga 1.000 data pengukuran untuk membantu pencatatan dan pemantauan perubahan kondisi mesin.
Lihat Detail Produk
Vibration Tester TIME 7232
Vibration tester dengan probe sensitivitas tinggi untuk pengukuran getaran yang relatif lemah. Mendukung acceleration, velocity, dan displacement serta penyimpanan hingga 5.000 data pengukuran.
Lihat Detail Produk
Vibration Tester TIME 7240
Instrumen pengukuran getaran dengan kemampuan AVD, FFT, waveform, sampling, dan pengukuran RPM. Cocok untuk kebutuhan pemantauan serta analisis kondisi mesin yang lebih mendalam.
Lihat Detail ProdukPemilihan vibration tester sebaiknya disesuaikan dengan parameter yang dibutuhkan, karakteristik mesin, jumlah titik inspeksi, serta kebutuhan penyimpanan dan analisis data.
Katalog Alat Ukur Getaran dan Brand TIME
Global Intan Teknindo menyediakan berbagai pilihan vibration meter dan vibration tester dari brand TIME serta beberapa produsen instrumen lainnya untuk kebutuhan pengukuran getaran mesin.
Anda dapat melihat katalog instrumen getaran dan menelusuri pilihan produk TIME melalui halaman berikut:
KATALOG Katalog Alat Ukur Getaran – Vibration Meter, Vibration Tester, dan instrumen monitoring getaran BRAND TIME Instruments – Lihat pilihan vibration tester dan berbagai instrumen pengukuran TIME lainnyaKonsultasi dan Permintaan Penawaran Vibration Tester
Memilih vibration tester sebaiknya tidak hanya berdasarkan harga atau jumlah parameter yang dapat diukur. Rentang frekuensi, akurasi, metode pengukuran, kapasitas penyimpanan, dan jenis mesin yang diperiksa juga perlu dipertimbangkan.
PT Global Intan Teknindo menyediakan berbagai pilihan vibration meter dan vibration tester untuk mendukung kegiatan inspeksi dan pemantauan kondisi mesin industri.
Tim kami dapat membantu memberikan informasi produk dan konsultasi awal mengenai pemilihan instrumen berdasarkan kebutuhan aplikasi, parameter pengukuran, serta kondisi operasional mesin.
Hubungi Global Intan Teknindo untuk mendapatkan informasi spesifikasi, ketersediaan produk, dan penawaran harga vibration tester yang sesuai dengan kebutuhan perusahaan Anda.
Pertanyaan Umum tentang Hasil Pengukuran Getaran Mesin
1. Berapa nilai getaran yang normal untuk mesin industri?
Tidak ada satu nilai yang berlaku untuk semua mesin. Tingkat getaran perlu dievaluasi berdasarkan jenis dan kelompok mesin, karakteristik penopang, kondisi operasi, standar yang sesuai, serta spesifikasi produsen. Velocity RMS dalam mm/s sering digunakan untuk mengevaluasi getaran broadband pada bagian mesin yang tidak berputar.
2. Apa arti hasil pengukuran getaran 3,9 mm/s?
Angka 3,9 mm/s menunjukkan besarnya kecepatan getaran sesuai mode pengukuran yang dipilih. Untuk mengetahui apakah nilai tersebut masih dapat diterima, perlu diketahui apakah hasilnya RMS atau Peak, jenis mesin, penopang, lokasi pengukuran, dan batas evaluasi yang berlaku.
3. Apa perbedaan vibration velocity RMS dan Peak?
RMS menunjukkan nilai efektif getaran, sedangkan Peak menunjukkan amplitudo maksimum. Keduanya memiliki perhitungan dan interpretasi berbeda. Hasil pengukuran harus dibandingkan dengan kriteria yang menggunakan jenis nilai serta satuan yang sama.
4. Apa arti zona A, B, C, dan D pada ISO 20816?
Zona A menggambarkan getaran yang umumnya ditemukan pada mesin baru setelah commissioning, zona B dapat diterima untuk operasi jangka panjang, zona C tidak memuaskan untuk operasi kontinu jangka panjang, sedangkan zona D menunjukkan tingkat getaran yang berpotensi menyebabkan kerusakan mesin.
5. Apakah ISO 20816 berlaku untuk semua mesin industri?
Tidak. Setiap bagian seri ISO 20816 memiliki ruang lingkup tersendiri. ISO 20816-3:2026 berlaku untuk jenis mesin dan rentang kecepatan tertentu. Untuk mesin yang berada di luar cakupannya, gunakan bagian standar lain atau kriteria dari produsen yang relevan.
6. Mengapa hasil pengukuran getaran harus dilakukan pada titik yang sama?
Titik dan arah pengukuran yang konsisten membantu memastikan hasil dari periode berbeda dapat dibandingkan. Perubahan posisi sensor dapat menghasilkan nilai berbeda sehingga analisis tren menjadi kurang akurat.
7. Apakah velocity RMS yang normal menjamin semua komponen mesin dalam kondisi baik?
Tidak. Nilai velocity RMS menggambarkan getaran broadband secara keseluruhan, tetapi tidak selalu menunjukkan gejala kerusakan lokal yang memiliki karakteristik frekuensi tinggi. Pemeriksaan acceleration, spektrum frekuensi, dan metode diagnostik lain mungkin diperlukan.
8. Seberapa sering pengukuran getaran mesin perlu dilakukan?
Frekuensi pengukuran bergantung pada tingkat kritikalitas mesin, kondisi operasi, riwayat kerusakan, serta program pemeliharaan perusahaan. Mesin kritis umumnya membutuhkan pemantauan lebih sering dibandingkan peralatan pendukung. Konsistensi pencatatan lebih penting daripada menetapkan satu interval yang berlaku untuk semua mesin.
9. Apakah vibration tester dapat mengetahui penyebab kerusakan mesin?
Vibration tester sederhana umumnya membantu mengukur tingkat getaran, bukan memastikan sumber kerusakan. Untuk diagnosis lebih mendalam, diperlukan analisis frekuensi atau FFT dan pemeriksaan mekanis sesuai gejala yang ditemukan.
10. Apa perbedaan vibration meter dan vibration analyzer?
Vibration meter umumnya digunakan untuk mengukur parameter getaran seperti acceleration, velocity, dan displacement. Vibration analyzer memiliki kemampuan pemrosesan dan analisis lebih lanjut, seperti FFT dan evaluasi komponen frekuensi, untuk membantu proses diagnosis kondisi mesin.
Kesimpulan
Cara membaca hasil pengukuran getaran mesin tidak cukup hanya dengan melihat angka pada layar vibration tester. Pengguna perlu memahami parameter yang diukur, satuan RMS atau Peak, kondisi operasi, titik pengukuran, dan kriteria evaluasi yang sesuai dengan karakteristik mesin.
Velocity RMS dalam mm/s merupakan parameter yang umum digunakan untuk mengevaluasi tingkat getaran broadband pada bagian mesin yang tidak berputar. Hasil pengukuran dapat dibandingkan dengan zona A, B, C, dan D pada standar ISO 20816 apabila mesin termasuk dalam ruang lingkup standar tersebut.
Selain nilai absolut, perubahan getaran dari waktu ke waktu juga perlu diperhatikan. Pengukuran yang konsisten pada titik, arah, serta kondisi operasi yang sama akan membantu tim maintenance mengenali gejala penurunan kondisi mesin lebih awal.
Untuk kebutuhan inspeksi rutin, vibration meter sederhana dapat menjadi pilihan praktis. Namun, ketika dibutuhkan analisis penyebab kerusakan secara lebih mendalam, gunakan instrumen dengan kemampuan diagnostik yang sesuai.
Dengan memahami hasil pengukuran secara tepat, perusahaan dapat menyusun program pemeliharaan mesin yang lebih terarah dan mengambil keputusan berdasarkan data kondisi aktual.
Referensi dan Sumber Teknis
- ISO 20816-3:2026 – Mechanical Vibration: Measurement and Evaluation of Machine Vibration, Part 3.
- ISO 20816-3:2022 – Edisi sebelumnya, kini telah digantikan edisi 2026.
- ISO 2954 – Requirements for Instruments for Measuring Vibration Severity.
- Spesifikasi Pen Type Vibration Meter TIME 7120 (TV200).
- Spesifikasi Portable Vibration Meter TIME 7230.
- Spesifikasi Vibration Tester TIME 7232.
- Spesifikasi Vibration Tester TIME 7240.
Butuh Produk & Alat-Alat Industri Terpercaya?
PT. Global Intan Teknindo
Telp Kantor: 021–2284–3662